Henry Ford, la cadena de montaje y la concentración en el cuello de botella
En 1913, montar un chasis del Model T en la planta de Ford en Highland Park cuesta unas 12,5 horas de trabajo. Henry Ford y sus ingenieros actúan justo ahí, con una línea de montaje móvil. Para 1914, el esfuerzo baja a 93 minutos, y el automóvil se vuelve asequible para millones de personas.
Cinco marcos azul petróleo están en fila, abiertos en distinta medida, y puntos azul niebla fluyen de izquierda a derecha hasta acumularse ante el marco más estrecho. Otros dos marcos se ensanchan sin efecto; solo cuando el marco estrecho se ensancha, dorado, los puntos pasan, y enseguida se ilumina otro marco como nuevo punto estrecho.
Principio #11
Concentración en el cuello de botella: El rendimiento del conjunto depende de su punto más estrecho, así que emplea tu fuerza donde resuelva el cuello de botella.
4 min de lectura5 seccionesSituaciónRelación con el principio
Contenido
En 1984, Eliyahu M. Goldratt describió con Jeff Cox, en la novela «La meta», cómo se mejora una fábrica. Se busca el cuello de botella, el punto que determina el ritmo del conjunto, y se concentra en él todo el esfuerzo. Cualquier mejora en otro lugar es, en caso de duda, un esfuerzo inútil. Setenta años antes que Goldratt, la Ford Motor Company demostró este principio a gran escala: la concentración en el cuello de botella.
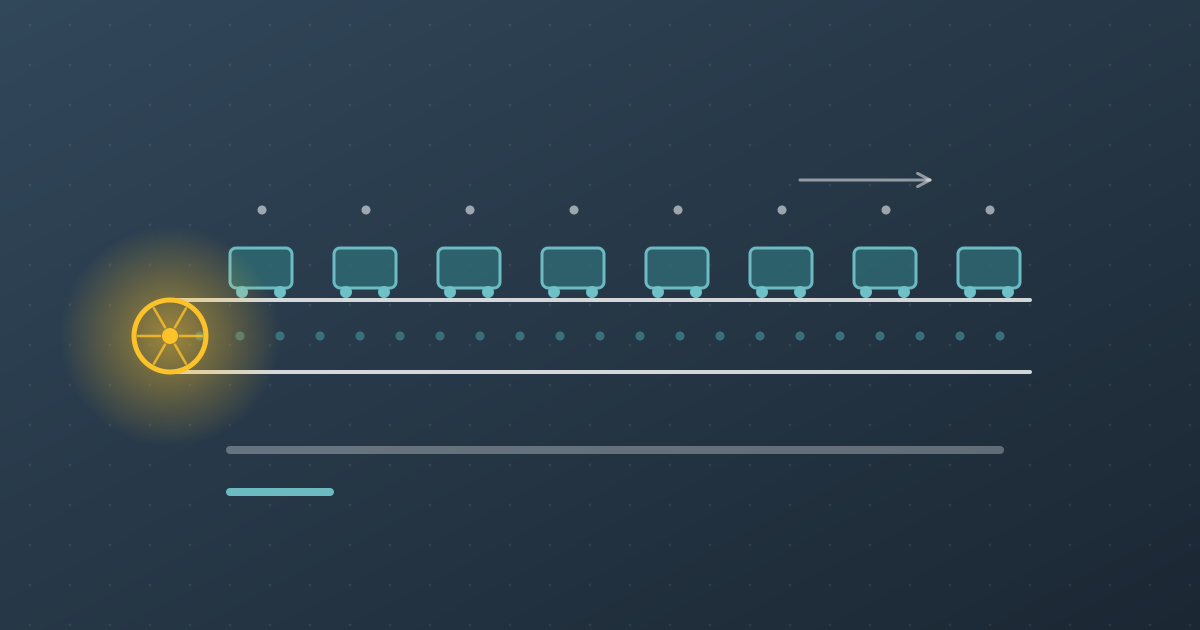
Una rueda motriz dorada arrastra una línea con chasis muy seguidos; debajo, una barra larga se encoge hasta quedar corta, como con Henry Ford.
01
Un coche para muchos, fabricado para pocos
Situación
En 1908 sale al mercado el Model T. Henry Ford quiere construir un automóvil para amplias capas de la población, y la demanda es grande. En 1910, la empresa se traslada a la nueva planta de Highland Park, en Míchigan. Allí, al principio, los coches todavía se montan en puestos fijos: los trabajadores y las piezas van hacia el vehículo. En el ejercicio de 1912, Ford fabrica 68 733 Model T.
Relación con el principio
La demanda no es el problema, y el diseño tampoco. Cuántos coches puede vender Ford depende de lo rápido que se monten. Ese es el cuello de botella. Más vendedores o más publicidad solo habrían alargado las listas de espera.
02
Probar primero donde es pequeño
Situación
A principios de 1913, los ingenieros de Ford prueban una línea móvil con una sola pieza, el magneto del volante. En lugar de que un trabajador monte la pieza entera, esta pasa por delante de 29 trabajadores, cada uno de los cuales hace solo unas pocas operaciones. El tiempo por pieza baja de unos 20 a 13 minutos y, más tarde, a unos cinco. Se considera que el modelo fueron los mataderos de Chicago, en los que las reses se desplazaban colgadas de rieles de un trabajador a otro.
Relación con el principio
Concentrarse en el cuello de botella no significa ponerlo todo patas arriba a ciegas. El equipo prueba la idea en un punto abarcable, aprende de ello y después la traslada al verdadero cuello de botella.
03
El ataque al cuello de botella
Situación
El 7 de octubre de 1913, el propio chasis pasa a una línea móvil. El vehículo avanza arrastrado por la nave, los trabajadores se quedan en su puesto y las piezas les llegan a ellos. El tiempo de trabajo por chasis baja de unas 12,5 horas a 93 minutos en 1914.
Relación con el principio
Aquí pueden leerse los pasos de Goldratt. El cuello de botella está identificado: el montaje. Se aprovecha al máximo: sin esperas, sin desplazamientos. Todo lo demás se le subordina: el suministro de piezas tiene que ajustarse al ritmo de la línea. Y el cuello de botella se amplía: con una nueva forma de trabajar. La línea marca el ritmo de toda la fábrica.
04
Lo que libera un cuello de botella resuelto
Situación
La producción sube de 68 733 vehículos en el ejercicio de 1912 a 170 211 en 1913, 202 667 en 1914 y 501 462 en 1916. El precio del Runabout, la versión más sencilla, baja en el mismo periodo de 590 a 345 dólares. Hasta 1927 se fabrican unos 15 millones de Model T.
Relación con el principio
Un cuello de botella resuelto cambia todo el sistema. Unos costes más bajos permiten precios más bajos; los precios más bajos atraen a más compradores; más compradores justifican más producción. Ford no tuvo que mejorarlo todo. Tuvo que mejorar el único punto que frenaba todo lo demás.
05
El siguiente cuello de botella
Situación
La rotación de personal es alta. Muchos departamentos tienen que contratar a 300 hombres al año para cubrir 100 puestos. El 5 de enero de 1914, Ford anuncia la jornada de cinco dólares. El salario mínimo sube de 2,34 a 5 dólares al día, más del doble. Pero la cantidad completa solo la recibe quien lleva al menos seis meses en la empresa y cuyo modo de vida aprueba el departamento social de la compañía.
Relación con el principio
El quinto paso de Goldratt dice: cuando se resuelve un cuello de botella, busca el siguiente. Ahora el cuello de botella ya no son las operaciones, sino las personas, a las que hay que retener. Ford responde con dinero. El precio de la nueva forma de trabajar, la monotonía, se sigue debatiendo hoy.
Lo que te llevas
Lecciones clave
01
Pregúntate primero qué paso determina el ritmo del conjunto.
02
No mejores todo un poco; mejora con decisión el cuello de botella.
03
Prueba caminos nuevos donde un error cueste poco.
04
Ajusta todo lo demás al ritmo del cuello de botella.
05
Cuando resuelvas un cuello de botella, busca enseguida el siguiente.
Resumen
En 1913, Ford tenía compradores suficientes y un automóvil maduro. Lo que faltaba era capacidad de montaje. En lugar de mejorar en muchos puntos, Henry Ford y sus ingenieros atacaron el cuello de botella: primero en pequeño, con el magneto, y después en el montaje del vehículo entero. El tiempo de trabajo por chasis cayó de 12,5 horas a 93 minutos, los precios bajaron y las ventas y la producción subieron. Después apareció el siguiente cuello de botella: retener a los trabajadores.